
Mi primer jishuken: mejorar el rendimiento de las entregas en un proveedor de piezas de inyección
Un primer jishuken en un proveedor de piezas de inyección con dificultades revela cómo los MIFA, PCC y mizusumashi transformaron la programación push en un flujo pull, reduciendo los retrasos y revelando la verdadera lección de Lean: desarrollar pensadores, no solo implementar herramientas.
Desarrollar mejores proveedores siempre ha sido uno de los objetivos principales del Método Toyota. Toyota cree que contar con proveedores sólidos es esencial para lograr un flujo estable, productos de alta calidad y un rendimiento de entrega confiable en toda la cadena de valor.
Uno de los métodos prácticos utilizados para desarrollar la capacidad de los proveedores es el Jishuken, un taller práctico de autoaprendizaje donde los equipos, guiados por sensei experimentados, analizan problemas reales y mejoran sus propios procesos mediante el aprendizaje práctico. El objetivo del jishuken no es solo lograr mejoras inmediatas, sino también desarrollar la capacidad de las personas para pensar, resolver problemas y aplicar principios de mejora continua de forma independiente.
Todavía recuerdo cuando mi primer sensei, Minagawa-san, me invitó a brindar apoyo a uno de los proveedores de piezas interiores de inyección de Toyota que tenía problemas con el rendimiento de las entregas. En ese momento, apenas comenzaba mi camino en la metodología Lean, y esta oportunidad se convirtió en mi primera oportunidad real para comprender más a fondo el pensamiento Lean en el gemba. No se trataba solo de usar herramientas Lean, sino de aprender a comprender el propósito basado en el valor, mejorar el proceso, desarrollar capacidades, construir un sistema de gestión adecuado y aplicar el pensamiento básico correcto para resolver los desafíos operativos.
El éxito de este jishuken se convirtió posteriormente en un hito importante en mi trayectoria de aprendizaje, así como en una parte fundamental de mi maestría en ingeniería industrial, ya que publiqué los resultados de la experiencia junto con mi colega y profesor en una revista académica.
Años después, al conocer el Marco de Transformación Lean, me di cuenta de que el jishuken ya seguía la misma lógica y estructura.
En este artículo, me gustaría retomar mi experiencia y compartir la historia utilizando las cinco preguntas clave del Marco de Transformación Lean como reflexión sobre mis primeros pasos como estudiante de Lean.
1. ¿Qué problema intentábamos resolver?
El proveedor de piezas de inyección estaba experimentando graves quejas de los clientes, con aproximadamente un 12% de las entregas retrasadas. Esto impactaba directamente en la satisfacción del cliente y la estabilidad de la cadena de suministro. Como proveedor, la fiabilidad en las entregas era un requisito fundamental, y cualquier retraso podía interrumpir el proceso de producción posterior y debilitar la confianza entre el proveedor y el cliente. Se plantearon algunas suposiciones (como la alta demanda del cliente, la capacidad de producción limitada y los problemas de planificación), pero no existía una comprensión estructurada de cómo se relacionaban estos problemas.
Desde una perspectiva Lean, esta situación ponía de manifiesto una clara brecha entre la demanda del cliente y la capacidad del proveedor para ofrecer valor de forma constante. Tras observar el funcionamiento real, la situación se aclaró considerablemente. El problema de las entregas se debía a un desajuste entre la demanda del cliente y la capacidad de producción, una planificación de la producción inestable e ineficaz y cuellos de botella específicos del proceso. La combinación de maquinaria y personal limitados, la gran variedad de pedidos de piezas internas, los largos tiempos de cambio y preparación, y la escasa sincronización entre procesos creaban un sistema de producción poco fiable. Los programas de producción se ajustaban con frecuencia, las piezas no siempre estaban disponibles cuando se necesitaban y la coordinación entre departamentos era deficiente, lo que provocaba retrasos frecuentes y una toma de decisiones reactiva. Esta observación directa nos ayudó a comprender que el verdadero problema no era solo el retraso en la entrega, sino la falta de un sistema estructurado de control y coordinación de la producción que pudiera estabilizar el flujo y garantizar la entrega puntual al cliente.
2. ¿Cómo mejoramos el proceso?
Para comprender cómo se podía mejorar el rendimiento de las entregas, primero necesitábamos comprender claramente el proceso de producción y cómo fluía el valor desde la materia prima hasta el envío. Cada proceso tenía sus propios desafíos operativos, y la coordinación entre ellos era fundamental para garantizar una entrega fluida al cliente. Durante el jishuken, en lugar de utilizar el conocido Mapeo de Flujo de Valor (VSM), Minagawa-san nos presentó el MIFA (Análisis de Flujo de Materiales e Información) para observar en profundidad cómo se movían los materiales y la información a lo largo de todo el sistema de producción. Mediante el MIFA, analizamos el flujo real de producción, el flujo de información, las prácticas de programación y las interacciones entre procesos para comprender dónde se producían los retrasos y las ineficiencias en el sistema.
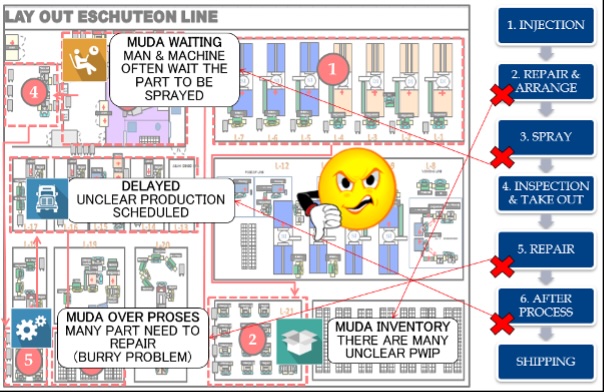
El MIFA reveló varios problemas críticos en el flujo de producción, y durante la observación también pudimos identificar claramente varios tipos de desperdicio (muda), como tiempos de espera, sobreprocesamiento en forma de retrabajo e inspecciones repetidas, exceso de inventario entre la inyección y la pulverización, y retrasos en el movimiento de materiales que interrumpieron el flujo de producción general.
En el proceso de inyección, los largos tiempos de preparación dificultaban que las máquinas cambiaran con frecuencia entre los diferentes pedidos de los clientes, especialmente debido a la gran variedad de productos y los lotes pequeños. Intentar satisfacer directamente la demanda diaria de los clientes provocaba paradas excesivas de las máquinas y una programación de producción inestable. En el proceso de pulverización, la producción se detenía a menudo porque tenía que esperar las piezas de inyección, lo que evidenciaba una clara falta de sincronización entre los procesos. Como resultado, el flujo general desde la recepción de materiales hasta el envío se volvía inestable, con piezas que frecuentemente esperaban entre procesos y decisiones de producción reactivas. Esta situación se complicaba aún más por la limitación de máquinas y capacidad de producción, lo que dificultaba una respuesta rápida a la fluctuación diaria de los pedidos de los clientes. A partir de esta observación, identificamos tres causas principales:
-
-
- Gran variedad de pedidos de clientes con pequeñas cantidades que provocaban cambios frecuentes.
- Recursos de producción limitados que no podían gestionar la demanda fluctuante de forma eficiente.
- Deficiencia en la programación y la priorización entre inyección y pulverización que creaban cuellos de botella y tiempos de espera.
-
Para abordar estos problemas, el equipo implementó un Centro de Control de Piezas (PCC) como punto de enlace y coordinación entre los procesos de Inyección y Pulverización. El PCC se diseñó para gestionar el trabajo en curso (WIP), controlar el flujo de materiales y garantizar una mejor priorización de la producción. En lugar de enviar cronogramas de producción diarios rígidos, el equipo de Control de Producción comenzó a proporcionar listas de exportación para el día, los próximos dos días y los próximos tres días, lo que permitió una mayor flexibilidad en las decisiones de producción. El PCC gestionó el inventario entre procesos utilizando los principios de supermercado y FIFO (primero en entrar, primero en salir), asegurando que la Pulverización siempre contara con las piezas necesarias sin tener que esperar a la Inyección. Este enfoque permitió que la Inyección tuviera ciclos de producción más estables, mientras que la Pulverización podía operar según las necesidades reales, reduciendo el tiempo de espera y mejorando la sincronización. Como resultado, el flujo de producción se volvió más fluido, la utilización de recursos mejoró y la empresa pudo responder de manera más eficaz a la demanda de los clientes, reduciendo los retrasos en las entregas.
3. ¿Qué capacidades necesitábamos?
Una importante deficiencia de capacidad identificada durante el jishuken fue la ausencia de una persona dedicada a controlar y entregar piezas entre procesos. Minagawa-san introdujo el concepto de mizusumashi, conocido comúnmente como "water spider" en la jerga Lean. Un mizusumashi es un operario polivalente responsable del suministro de materiales, el traslado de piezas entre procesos y la garantía de un flujo de materiales fluido sin interrumpir las actividades de producción. Su función es fundamental para mantener el flujo, reducir los tiempos de espera y facilitar la sincronización entre procesos. En este proveedor de piezas de inyección, no existía este rol, lo que provocaba una escasa visibilidad del trabajo en curso (WIP), frecuentes situaciones de urgencia en el departamento de operaciones para cumplir con las listas de exportación del departamento de control de producción, una coordinación de la planificación deficiente y una flexibilidad limitada para responder a la demanda cambiante de los clientes. Como resultado, los departamentos trabajaban de forma aislada, las decisiones de producción eran reactivas y las piezas a menudo llegaban demasiado tarde o demasiado pronto, lo que generaba inestabilidad en el sistema de producción.
Para desarrollar la capacidad necesaria, nos centramos en mejorar tanto la comprensión del personal como la coordinación operativa. Se capacitó al departamento de control de producción para que visitara el gemba y comprendiera el estado real del WIP en el PCC antes de crear las listas de exportación, garantizando así que las decisiones de planificación se basaran en las condiciones reales de producción y no en suposiciones. El sistema de listas de exportación se rediseñó para incluir la planificación de hoy, mañana, los próximos dos días y los próximos tres días, lo que permitió mayor flexibilidad y una mejor coordinación con las operaciones. Se asignó un responsable de mizusumashi para seguir esta nueva estrategia de listas de exportación y garantizar la entrega fluida de piezas entre los procesos de inyección, PCC y pulverización. Además, el almacén de PCC se reforzó con el escaneo de códigos de barras para rastrear la entrada y salida de piezas, mejorando la visibilidad y el control del inventario. Gracias a estas mejoras, la empresa desarrolló una mayor capacidad en el control de la producción, la coordinación de la programación, la gestión de materiales y la toma de decisiones en tiempo real, lo que contribuyó a un flujo de producción más estable y un mejor rendimiento en las entregas.
4. ¿Qué sistema de gestión y comportamiento de liderazgo fueron necesarios?
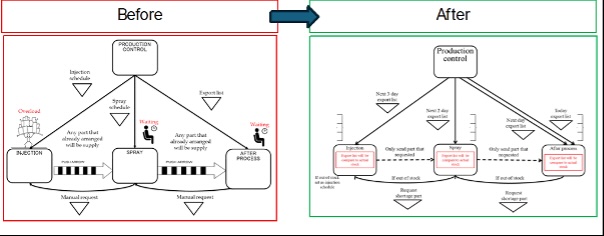
La mejora del sistema PCC y mizusumashi requirió un cambio significativo en la forma en que el departamento de control de producción y los líderes operativos gestionaban las actividades diarias. Anteriormente, el control de producción se centraba en enviar listas de exportación diarias rígidas e impulsar a las operaciones para que cumplieran con los plazos de entrega, lo que a menudo generaba situaciones de estrés y toma de decisiones reactivas en la planta. Como se muestra en el nuevo sistema de gestión de exportaciones (véase la figura superior), el departamento de control de producción modificó su enfoque al proporcionar una estructura de lista de exportación más flexible (hoy, mañana, próximos dos días y próximos tres días) y coordinarse estrechamente con el PCC y las operaciones para garantizar que las decisiones de producción se basaran en las condiciones reales en el gemba. Este nuevo sistema transformó el flujo de información y solicitudes entre los procesos, reemplazando la coordinación manual y reactiva con un sistema de solicitudes estructurado entre la planificación de la producción, el PCC, el mizusumashi y los líderes operativos.
Al mismo tiempo, el comportamiento de los líderes también cambió significativamente. Anteriormente, los líderes se centraban en perseguir los resultados de entrega e impulsar a los equipos para que cumplieran con los objetivos de exportación, lo que implicaba que gestionaban indicadores rezagados, como el retraso en las entregas. Mediante el jishuken, los líderes aprendieron a enfocar su atención en los indicadores clave, especialmente en la estabilidad del PCC y el desempeño del mizusumashi.
La nueva mentalidad era simple: si el PCC podía satisfacer consistentemente las solicitudes de piezas del siguiente proceso y alinearse con la lista de exportación proporcionada por el control de producción, el desempeño de las entregas mejoraría naturalmente. Esto creó un nuevo sistema de gestión donde la planificación de la producción, el mizusumashi, el PCC y los líderes operativos se conectaban a través de la coordinación diaria, el control visual y las señales de solicitud estructuradas de los procesos posteriores. Los líderes ya no solo impulsaban los resultados, sino que gestionaban activamente el flujo, apoyaban la coordinación y aseguraban el buen funcionamiento del sistema, creando un desempeño de entrega más estable y sostenible.
5. ¿Cuál era el razonamiento básico?
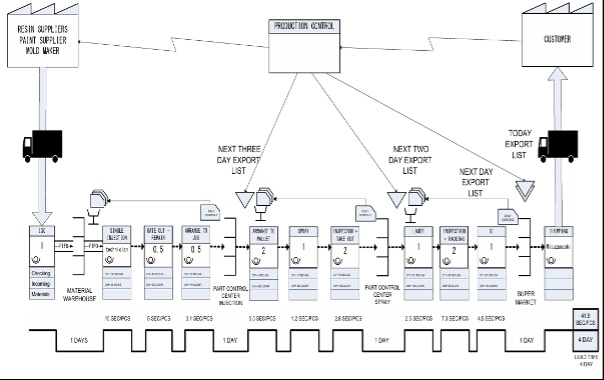
El VSM del estado futuro (ver figura anterior) ilustra cómo se diseñó el nuevo sistema de producción de la empresa de inyección para operar tras las mejoras del jishuken. El nuevo sistema muestra un flujo claro y estructurado tanto de materiales como de información, desde el Control de Producción, pasando por la estrategia de la lista de exportación, hasta la Inyección, la Pulverización, la Inspección y el Envío, con una sólida coordinación a través del PCC.
En lugar de depender de solicitudes manuales y una programación reactiva, cada proceso ahora recibe listas de exportación claras (Hoy, Día Próximo, Próximos Dos Días y Próximos Tres Días) y funciona según la demanda real del cliente. El PCC funciona como un centro de distribución y coordinación, con el apoyo de mizusumashi para garantizar un movimiento fluido de materiales y la sincronización entre procesos. Este diseño futuro refleja un flujo de producción estable basado en la demanda, donde los materiales se mueven solo cuando se necesitan y la información fluye de forma transparente entre procesos, reduciendo los tiempos de espera, la sobreproducción y la incertidumbre en las entregas, al tiempo que mejora la capacidad de respuesta a la demanda del cliente.
La idea fundamental detrás de esta transformación no fue simplemente la aplicación de herramientas Lean, sino también un profundo compromiso con la comprensión del trabajo real en el gemba y un esfuerzo colectivo para resolver problemas utilizando Lean. El equipo pasó de un sistema push impulsado por cronogramas internos a un sistema de arrastre impulsado por la demanda del cliente mediante listas de exportación estructuradas y un flujo de información claro entre el PCC de Inyección, el PCC de Pulverización y el centro de distribución. Este enfoque demostró que Lean no se trata de copiar herramientas como VSM, sistemas pull, mizusumashi, supermercado o señales kanban, sino de comprender el propósito, observar la situación real y adaptar las soluciones a la realidad operativa. Al practicar este pensamiento básico en conjunto, el equipo logró crear una aplicación Lean única y práctica que estabilizó el rendimiento de las entregas y sentó una base más sólida para la mejora continua.
Algunas reflexiones
Esta experiencia jishuken fue más que un simple proyecto para mejorar el rendimiento de las entregas; fue una experiencia de aprendizaje integral que moldeó mi comprensión de Lean (y que, posteriormente, descubrí que se alineaba perfectamente con el Marco de Transformación Lean).
Partiendo de un problema claro en el rendimiento de las entregas, el equipo trabajó en conjunto para comprender el verdadero propósito de crear un flujo estable para el cliente, observó profundamente el proceso mediante recorridos gemba y MIFA, desarrolló las capacidades del personal a través del aprendizaje práctico y la colaboración, construyó un sistema de gestión estructurado mediante la coordinación PCC y mizusumashi, y aplicó el pensamiento básico correcto al pasar de un enfoque push a uno pull y centrarse en los indicadores clave.
Esta experiencia reforzó mi convicción de que Lean no se trata de implementar herramientas, sino de desarrollar personas y sistemas capaces de resolver problemas y generar valor de forma continua. Al recordar la primera vez que Minagawa-san me invitó a unirme a este jishuken, ahora comprendo que fue entonces cuando realmente comencé mi camino en Lean, aprendiendo directamente en el gemba, guiado por un sensei, y experimentando cómo el Método Toyota crea proveedores sólidos mediante el desarrollo de pensadores y solucionadores de problemas eficaces.
Teuku Mirwan. Senior Coach en el Lean Institute Indonesia. Extraído de: Planet Lean- Visto: 98