
La transformación Lean en Viwinco, parte 2: De las mejoras Lean al rediseño Lean
Viwinco rediseñó sus líneas de ventanas a medida para lograr un flujo continuo de pieza única real, reduciendo el inventario en curso (WIP) en un 80% y los fallos de sellado en un 90%, sin afectar en absoluto a las entregas a los clientes.
En esta serie de cuatro partes, el LEI analiza las mejoras Lean implementadas en Viwinco a través de las preguntas que conforman el Marco de Transformación Lean (LTF, por sus siglas en inglés).
Es necesario abordar todas las preguntas del LTF para garantizar una transformación significativa; si se aplican de una manera "a la carta", es poco probable alcanzar el éxito. El estudio de caso completo de Viwinco muestra cómo los componentes del LTF se articularon entre sí, dando lugar a cambios drásticos.
Este segundo artículo examina cómo Viwinco —un fabricante de gran volumen de ventanas y puertas personalizadas, con miles de millones de configuraciones posibles y cuyos productos se entregan mayoritariamente en un plazo de una semana— abordó la segunda pregunta del LTF (¿Cuál es el trabajo que debe realizarse para resolver el problema?) y comenzó a experimentar mejoras sustanciales. Abordar esta segunda dimensión también puso de manifiesto la necesidad de desarrollar capacidades y sistemas de gestión de cara al futuro.
Al igual que ocurre en la mayoría de las transformaciones Lean, Viwinco llegó a la conclusión de que las mejoras incrementales en la línea n.º 1 solo aportarían niveles limitados de eficiencia y capacidad. Se tomó la decisión de rediseñar totalmente la línea para 2025 con el fin de implementar un flujo de pieza única. A diferencia del flujo de pieza única en entornos de fabricación que procesan miles de productos idénticos, la oferta de productos 100% personalizados de Viwinco implica que su flujo de pieza única procesaría ventanas de diversos tamaños y opciones una tras otra, en lugar de la misma ventana repetidamente.
Los cambios en la línea n.º 1 fueron sustanciales e incluyeron inversiones en equipos de corte y soldadura de vinilo diseñados específicamente para implementar el flujo de pieza única, lo que redujo drásticamente el inventario de trabajo en curso (WIP) a lo largo de toda la línea, incluidas las zonas de las sierras. En la configuración original de la línea, la cantidad de trabajo en curso entre estaciones de trabajo era «enorme», afirma Zachary Kauffman, director de Mejora Continua.
Había más de 40 unidades de trabajo en curso distribuidas entre todas las estaciones de la línea: soldadoras, limpiadoras de esquinas, estaciones de herrajes, etc. «Recuerdo nuestro primer estudio de tiempos y la aplicación del proceso 3C. Analizamos el tiempo del proceso y los desperdicios, y descubrimos que la mayor parte del tiempo —más del 50% del tiempo del proceso— se dedicaba a buscar la siguiente pieza dentro del inventario en curso», comenta Kauffman. Este hallazgo condujo a la estandarización del trabajo en curso, reduciéndolo a seis unidades de inventario entre cada proceso (una reducción del 80%). «Fue un cambio de mentalidad y una transformación importantes para el equipo. Y el camino no fue fácil. Desde entonces, se han acostumbrado a trabajar con seis unidades». Actualmente, el rediseño de la línea apunta a lograr un inventario de una sola pieza entre estaciones.
Se ha aplicado el trabajo estandarizado a las tareas de cada estación, buscando mejorar tanto la seguridad como la eficiencia. «Es una labor ardua, pero ahora nos estamos centrando especialmente en la seguridad y en garantizar una ergonomía adecuada en cada centro de trabajo», señala Andrew Buczewski, director de Operaciones. «Históricamente operábamos bajo un sistema push —del tipo "vamos, vamos, vamos"—, mientras que ahora gestionamos mejor el flujo; por tanto, la dificultad del trabajo se está reduciendo claramente gracias a la instalación de estas líneas».
Buczewski añade que el rediseño ha proporcionado a los miembros del equipo más espacio para trabajar y condiciones más cómodas, gracias a las nuevas instalaciones de aire acondicionado, ventilación y pintura. “Muchas empresas no se centran en el bienestar de los empleados cuando llevan a cabo proyectos de inversión de capital. ¿Dónde está mi dinero? ... No se trata solo del aspecto técnico de la transformación Lean, sino también del factor humano: asegurarse de que los empleados se sientan cómodos, tengan lo necesario y estén en un entorno donde se sientan bien y felices de trabajar cada día”.
Otros cambios organizativos, además de los técnicos, han incluido la implementación de trabajo estandarizado para los roles de líder de equipo y supervisor. El jefe de equipo supervisa un grupo de trabajo en una etapa específica de la línea, mientras que los supervisores supervisan la línea completa. “Uno de los aspectos que identificamos desde el principio, al emprender este camino Lean y modificar nuestra forma de operar, fue la necesidad de establecer una estructura de apoyo sólida —con gerentes, supervisores y jefes de equipo— para respaldar las actividades que generan valor”, comenta Kauffman.
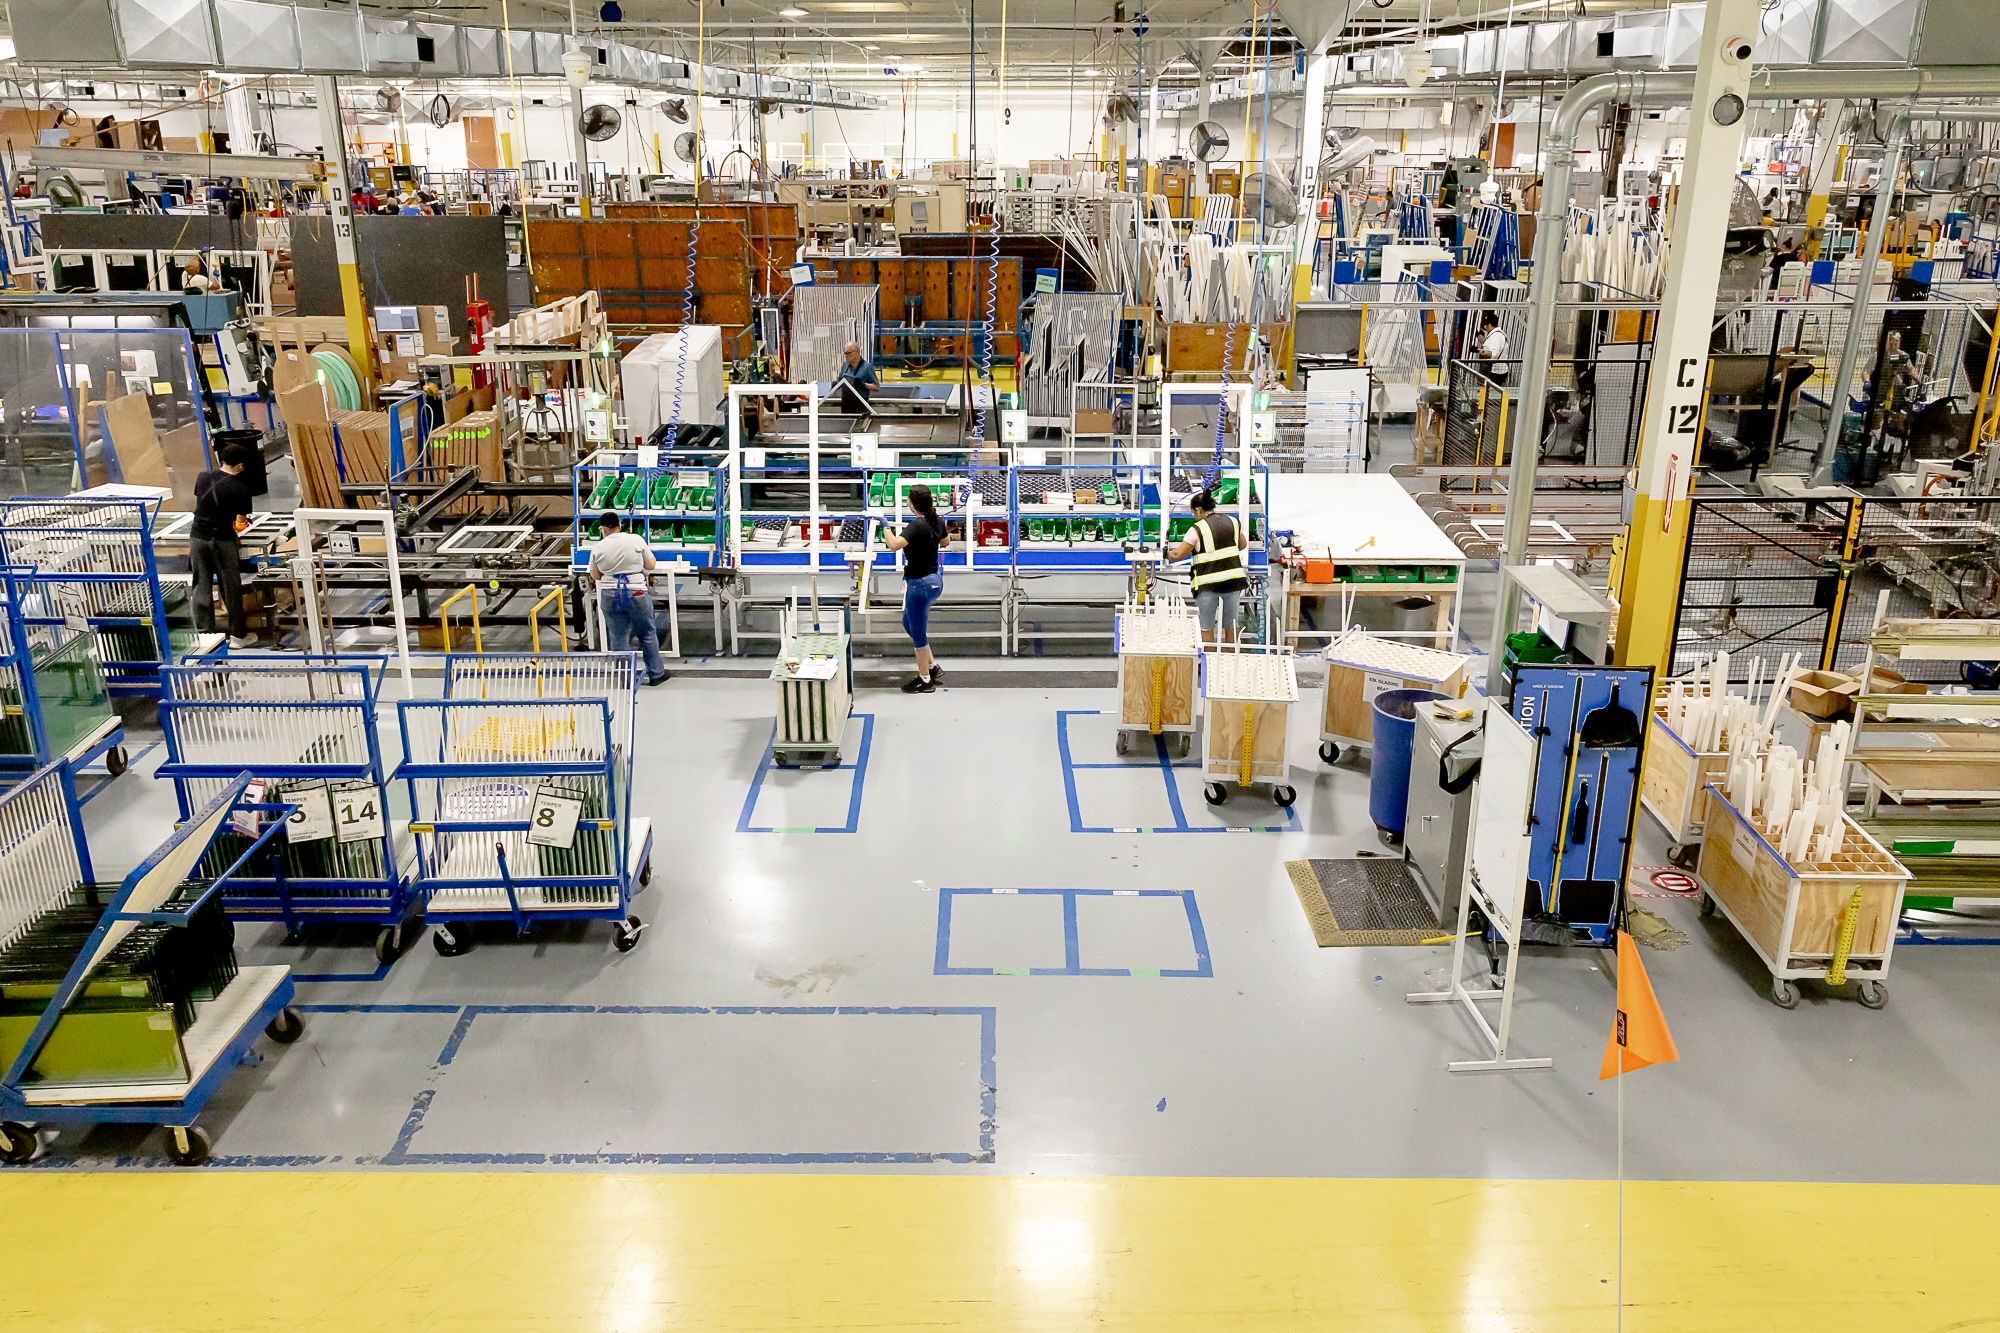
Línea n.º 1 rediseñada
La secuencia de trabajo en cada estación está definida y, al seguir el trabajo estandarizado, los miembros del equipo detectan de inmediato cualquier problema relacionado con la calidad, los tiempos o las herramientas. Cuando esto sucede, saben que deben solicitar la ayuda del jefe de equipo activando una luz andon en su puesto de trabajo. El jefe de equipo debe entonces ocuparse del problema y permitir que el operario retome su trabajo estandarizado.
Kauffman señala que un cambio importante para el personal de primera línea —que se caracteriza por su gran dedicación y su deseo de hacer un buen trabajo y cumplir los objetivos— radica en la forma de abordar los problemas. Anteriormente, los empleados intentaban resolver los problemas por su cuenta, una práctica incompatible con el trabajo estandarizado que, además, ocultaba la raíz del problema. “Esto es importante porque, con el método anterior, desconocíamos los problemas reales, ya que pasaban inadvertidos. Queremos visibilizarlos para identificar claramente qué factores afectan a nuestro rendimiento y así obtener el apoyo adecuado para resolverlos. Ese ha sido el cambio más significativo, y estamos avanzando en la dirección correcta”.
Karen Gaudet, coach sénior del LEI que trabaja con Viwinco, señala que el desafío inicial para los líderes de equipo consistía en evitar verse absorbidos por tareas operativas más allá de responder a las solicitudes de ayuda; ella y el grupo de mejora continua (CI, por sus siglas en inglés) han estado ayudando a los jefes de equipo a distinguir cuándo deben intervenir en labores operativas y cuándo no. Asimismo, están elaborando una guía de actuación para que los supervisores de línea sepan cómo gestionar las variaciones de volumen a corto plazo: ya sea un aumento de volumen (trasladando personal de otra línea) o una disminución (aprovechando la situación para la capacitación cruzada o para proyectos de mejora). Esta guía también instruirá a los supervisores sobre cómo ajustar los procedimientos de trabajo estandarizado de la línea en función de los cambios en la dotación de personal.
«Buscamos simplificar el proceso», afirma Gaudet. «De modo que lo único de lo que él/ella [el/la supervisor/a] deba preocuparse sea: estos son mis datos de entrada; esta es la estrategia que voy a elegir; esta es mi situación actual; y esta es la forma en que voy a responder».
Otro cambio implementado en los puestos de trabajo ha sido el establecimiento de un sistema de reposición para los materiales que llegan a la línea, como accesorios y herrajes. Anteriormente, los miembros del equipo abandonaban sus puestos para reponer los materiales por su cuenta. Ahora disponen de contenedores de accesorios a mano; cuando un contenedor se vacía, se deposita en una canaleta que lo conduce a la parte posterior de la línea. El equipo de materiales realiza varias rutas de 20 minutos para identificar visualmente y recoger los contenedores vacíos —cada uno marcado con su número de pieza—, garantizando así el abastecimiento continuo de los puestos de trabajo.
La gestión visual también permite mostrar los objetivos de producción diarios de cada línea. Los monitores exhiben las metas horarias basadas en la demanda del cliente y en el takt time: el porcentaje del programa diario completado, la cantidad real de unidades producidas desde el inicio del turno y el índice de rendimiento horario (donde operar al ritmo del takt time equivale al 100%). Los jefes de equipo y los supervisores revisan la situación hora a hora y evalúan los factores que influyen en el rendimiento horario, la cantidad de unidades afectadas por cada factor y las medidas para evitar que se repitan los problemas que hayan impedido a la línea alcanzar sus objetivos de rendimiento (indicadores rojo frente a verde). Los problemas que surgen durante el trabajo se documentan por hora y se abordan en las reuniones de gestión escalonada según sea necesario.
La preparación de los carros de producto terminado también se ha visto beneficiada por la gestión visual. Los carros se organizan mediante un código de colores según el día de entrega, y una etiqueta generada por el sistema especifica la milk run que los llevará a los clientes; desde estas instalaciones parten aproximadamente 75 rutas semanales. Anteriormente, los productos terminados salían de la línea mezclados en cuanto a fechas y rutas, lo que obligaba al departamento de carga a localizar y reorganizar los productos, provocando en ocasiones retrasos o fallos en las entregas.
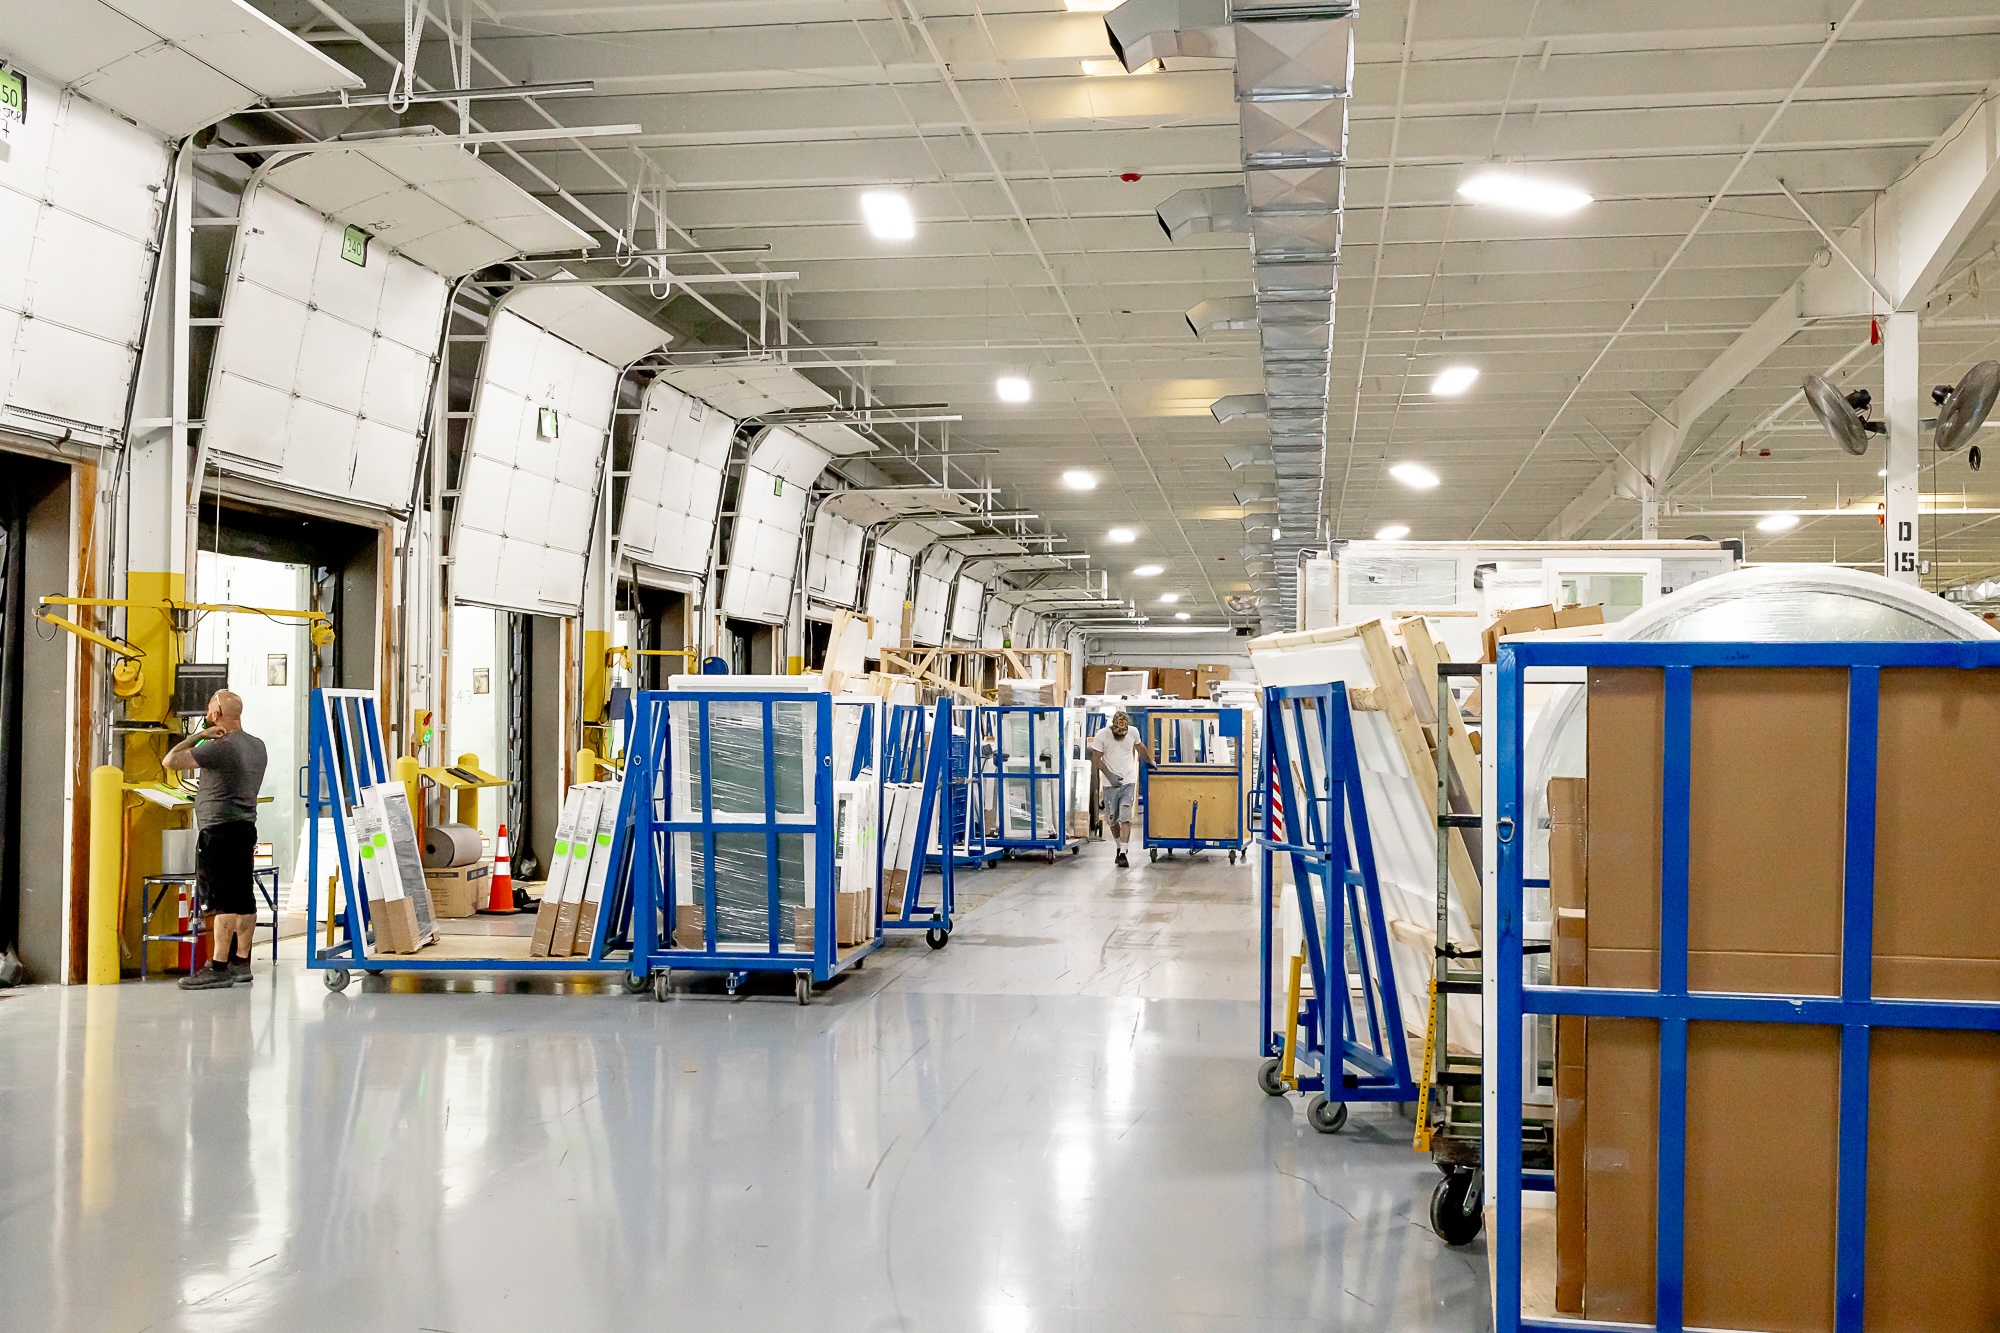
Carros de producto terminado cargándose en remolques
«Implementamos una mejora consistente en asignar una sola ruta por carro —sin excepciones— para imponer ese estándar y lograr así un mayor nivel de cumplimiento en cuanto a entregas puntuales y completas», afirma Gaudet. «Esto ha requerido desarrollar nuevas capacidades de aprendizaje tanto en la línea como en el personal situado al final de la misma. Cada pequeña mejora incremental que se realiza —independientemente de dónde ocurra— genera un efecto dominó que propicia la siguiente mejora. Empieza a impulsar la siguiente mejora necesaria para la siguiente etapa del proceso».
La línea n.º 1, tras su reconfiguración, ha servido de modelo para rediseñar otras líneas de producción en Viwinco y también como plataforma de formación para que los miembros de otros equipos se familiaricen con el flujo de pieza única y con las herramientas y prácticas Lean.
Más allá de la línea modelo n.º 1 de Lean
A medida que la dirección de Viwinco se familiarizaba con los conceptos Lean y observaba los primeros resultados de la línea n.º 1, la empresa iniciaba la construcción de una nueva planta de procesamiento de vidrio de 70.000 pies cuadrados (aprox. 6.500 m²) frente a su planta principal. Se decidió aplicar los principios Lean al diseño de la planta —incluyendo el flujo y el trabajo estandarizado—, así como incorporar nuevas tecnologías y procesos. "Dedicamos un gran esfuerzo y atención a ese edificio para asegurarnos de que, en el momento de su puesta en marcha, contara con los principios que buscábamos", afirma Mike Duncan, presidente y director ejecutivo de Viwinco.
Las nuevas instalaciones han permitido a Viwinco pasar de una única cortadora de vidrio que abastecía a cuatro líneas (y que suponía un cuello de botella ante el aumento de la demanda) a cuatro cortadoras capaces de seguir el ritmo de la creciente demanda de las líneas de ventanas y puertas. La planta recibe grandes paneles de vidrio de dimensiones uniformes —en diversos espesores y tipos— procedentes de su proveedor; posteriormente, estos se cortan según las medidas específicas de los pedidos de los clientes y se someten a procesos de templado, laminado y ensamblaje de unidades de vidrio aislante para ventanas y puertas.
La nueva operativa está mucho más impulsada por la tecnología y presenta un flujo lineal mucho más sencillo en comparación con los complejos desplazamientos de materiales de los antiguos procesos de vidrio. Además de un flujo de materiales más optimizado, las nuevas instalaciones ofrecen una mayor consistencia del producto (una reducción del 90% en los fallos de sellado, que constituían el principal defecto señalado por los clientes), mayor capacidad y un rendimiento general más rápido. La automatización también ha reducido el trabajo manual, como la alimentación del horno de templado. Duncan considera que la planta es tan impresionante como cualquier otra instalación de procesamiento de vidrio del sector.
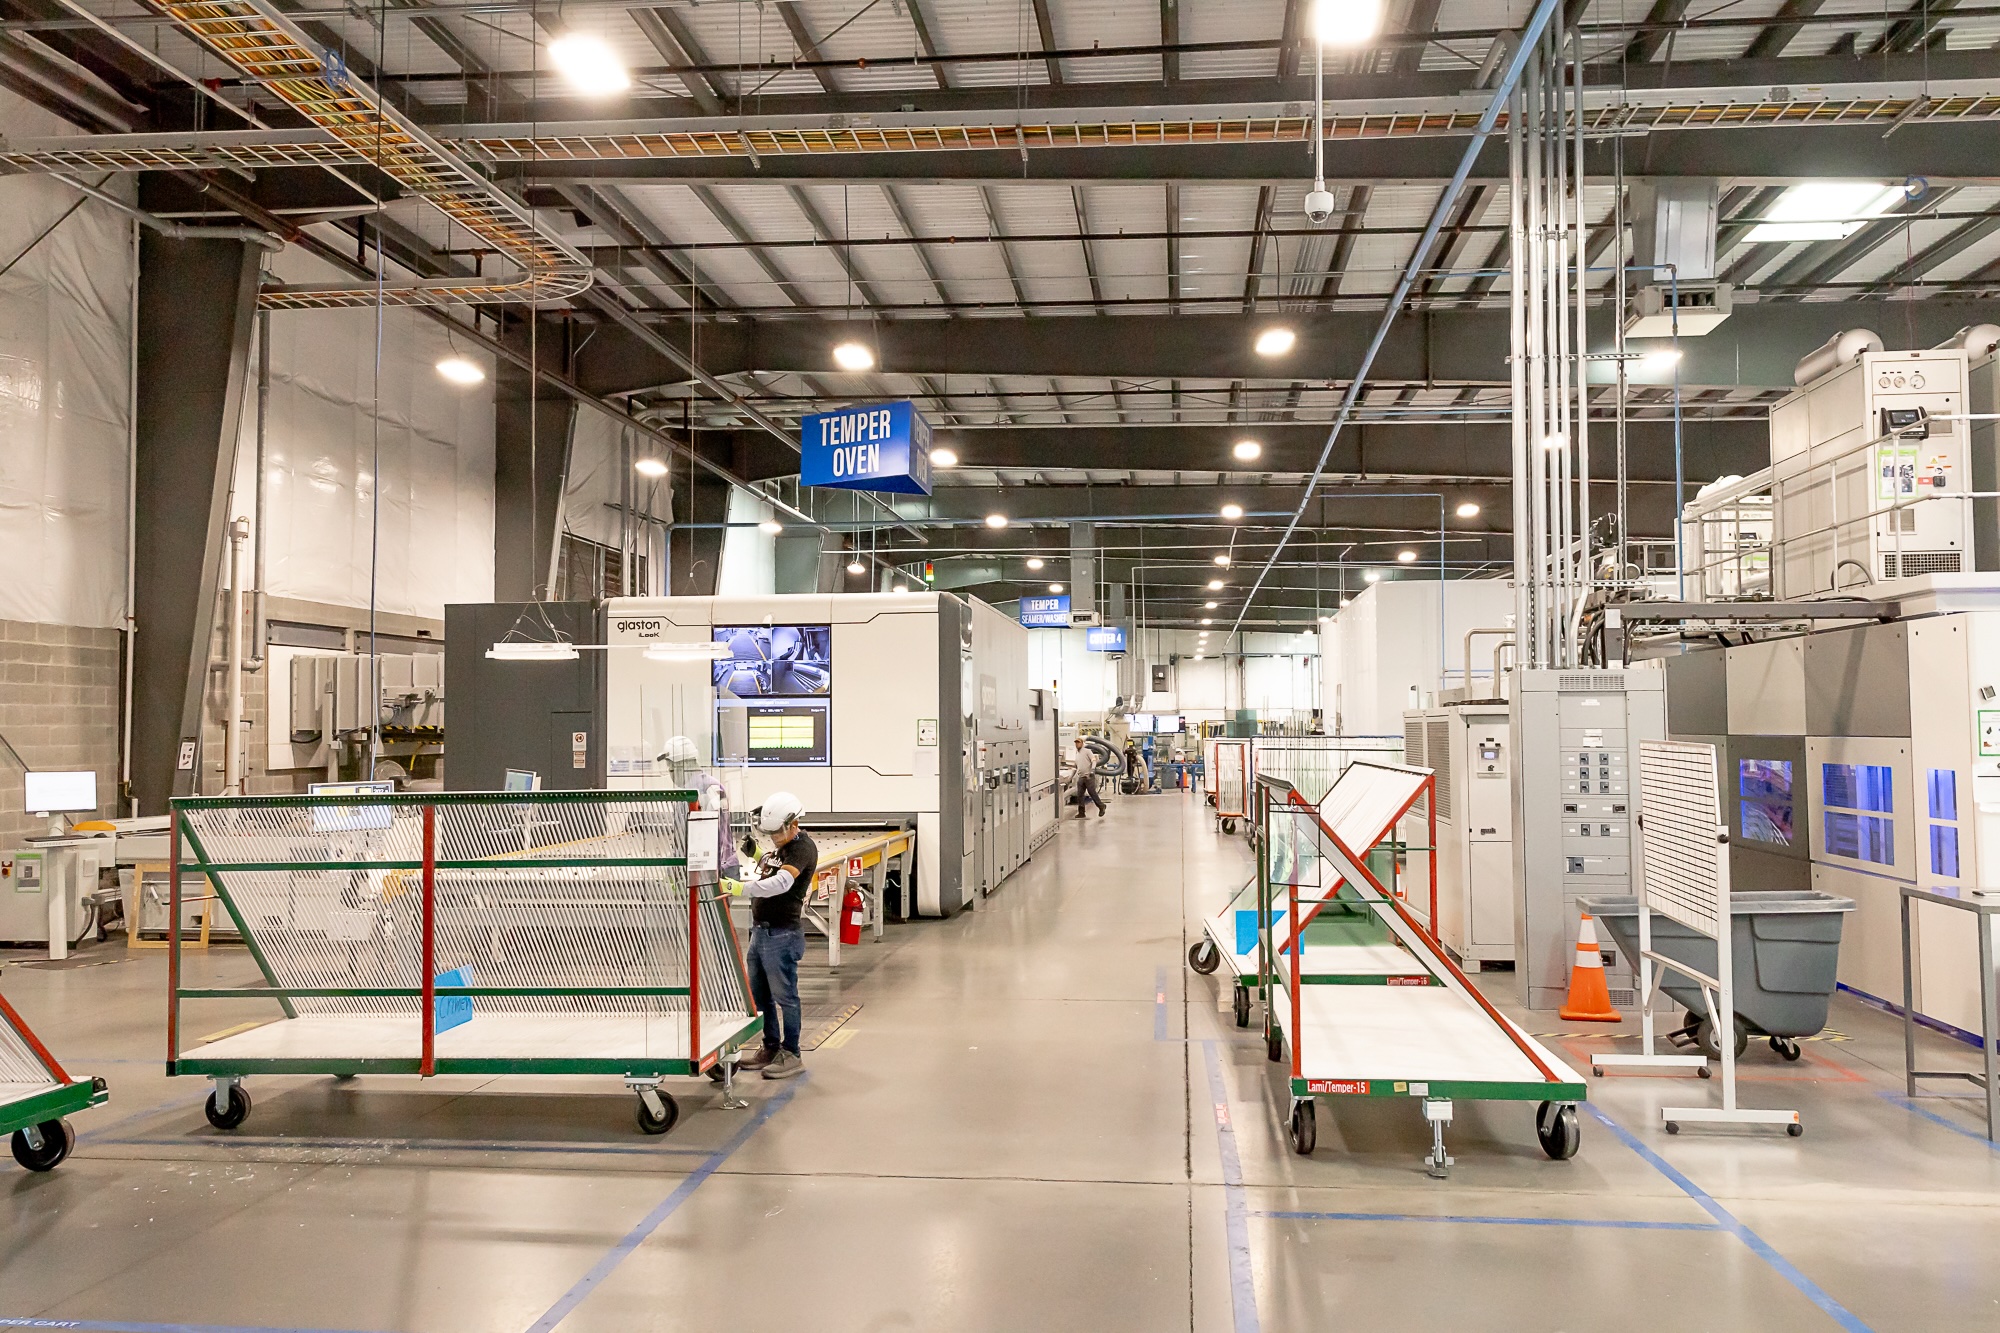
La nueva planta de procesamiento de vidrio de Viwinco
El enfoque de la planta en ingeniería y tecnología ha permitido una resolución de problemas más rigurosa: cada viernes se revisan los datos del sistema de corte de vidrio para analizar tendencias y posibles repeticiones de trabajo, y el análisis de Pareto sirve de base para un proceso estructurado de resolución de problemas. Los responsables de los talleres de vidrio y vinilo revisan los miércoles las métricas expuestas en un panel principal de indicadores clave de rendimiento (KPI) —como parte del sistema de gestión de Viwinco—; durante estas reuniones, los encargados de resolver los problemas informan sobre los avances realizados desde la revisión del viernes anterior. En algunos casos, se ha utilizado inteligencia artificial (IA) para identificar y diagnosticar problemas complejos de ciencia de materiales que surgen en la maquinaria. El proyecto de IA fue liderado por Buczewski —quien en ese momento ocupaba el cargo de Gerente de Flujo de Valor del Taller de Vidrio— con la colaboración de Tyson Heaton, Director Ejecutivo de Lean Tech/IA del LEI. A partir de esa iniciativa, Buczewski ha estado fomentando el desarrollo de capacidades en IA entre el resto del personal de Viwinco.
El traslado de las operaciones de vidrio fuera del edificio principal de Viwinco brindó la oportunidad de rediseñar otras líneas de producción de vinilo, aplicando las lecciones aprendidas de las mejoras realizadas en la línea n.º 1. Dos de estas nuevas líneas manejan volúmenes superiores a los de la línea n.º 1. En junio, ya estaba en marcha el rediseño de la primera de ellas (la línea n.º 2), y se prevé que ambas estén terminadas para septiembre. El rediseño conlleva una inversión de 12 millones de dólares en equipamiento para facilitar el flujo de una sola pieza.
«Acabamos de poner a prueba nuestra primera línea de flujo de una sola pieza auténtico, algo que está causando gran impacto entre el personal, y nuestras dos siguientes líneas seguirán el mismo modelo», comenta Duncan. «Es un enfoque que estamos impulsando con fuerza: la idea de lograr un flujo de "una ventana" frente a la acumulación de gran cantidad de trabajo en curso (WIP) durante el proceso. Supone un cambio cultural enorme, ya que el margen de error se reduce considerablemente. Cuando surge un problema, este se hace evidente de inmediato, ¿verdad? Por eso seguimos promoviendo esta cultura en las áreas de apoyo, ya que no disponemos de inventario en curso para mantener la producción si una máquina se avería. Es un cambio radical que estamos llevando a cabo como parte de la transformación del edificio principal».
Un desafío adicional de esta transformación es que el rediseño de las líneas se realiza sin interrumpir su funcionamiento. Esto ha requerido que el equipo de mantenimiento reconfigure las líneas y que otros equipos generen inventario de seguridad durante los fines de semana, garantizando así que las entregas a los clientes no se vean afectadas mientras se incrementa la capacidad de una línea. La planificación y el trabajo previo están contribuyendo a asegurar una puesta en marcha fluida; además, la dirección ha realizado simulaciones frecuentes para verificar que los tiempos de ciclo sean correctos y se ajusten al takt time, así como para detectar posibles fuentes de desperdicio. Buczewski señala que entre el 40% y el 50% del volumen diario de Viwinco pasa por la línea n.º 2. «Tenemos que lograr que funcione a la perfección desde el primer momento».
«Estamos haciendo todo esto sin afectar al cliente», afirma Kauffman. «Podemos poner en marcha nuevas líneas y trasladar personal de una línea a otra sin repercutir en el cliente. Así que realmente intentamos que el proceso sea neutro para él; el único efecto que percibe es que recibe ventanas de mayor calidad».
En junio, los miembros del equipo de la línea n.º 2 comenzaron a observar de cerca el trabajo de sus compañeros de la línea n.º 1; posteriormente, trabajarán en dicha línea junto al personal de ingeniería y de mejora continua. Viwinco está aplicando un método de capacitación de cuatro pasos —similar a los métodos de Training Within Industry— para desarrollar las competencias del equipo en el nuevo proceso. Este enfoque también permite a los miembros de la línea n.º 1 aprender a orientar a otros y prepararlos para un posible ascenso al puesto de jefe de equipo.
«No solo adquieren la habilidad técnica, sino que también aprenden, en el plano social, cómo capacitar realmente a alguien para que sea productivo en la línea de producción en muy poco tiempo, a diferencia de simplemente ver videos durante dos meses y luego, tal vez, ser capaces de realizar la tarea», explica Gaudet. «Realmente está transformando su manera de abordar la capacitación del personal».
La próxima semana
Parte 3: Desarrollo de las capacidades de la plantilla
George Taninecz. Vicepresidente de investigación de MPI Group.Extraído de: The Lean Post
basics, Mejora continua, manufacturing, PeopleDevelopment
- Visto: 50